


Introduktion av läderhalsboch för husdjur Introducera kellert halsboch i konstläder och deras växoche popularitet. Djurhalsboch i läder har dykt upp som e...
Read More


Lasergravyr för läderlappar: maskinköp, inställningar och blanketter
2026-09-21Lasergravör för läderlappar: Välj först tomrummet, sedan strålen
Se någon köra sin första sats av hattlappar och felet dyker vanligtvis upp på samma ställe. Maskinen avslutar jobbet, konstverket är där, men kontrasten är svag, kanterna är bruna och det översta lagret av färg har smetat ut längs konturerna av bokstäverna istället för att skära rent bort från det.
Här är slutsatsen på framsidan: för läderlappar bestäms ditt tak för gravyrkvalitet av ämnets konsistens, inte av laserhuvudets watt. En välskött 20 W diodmaskin som arbetar med en enfärgad PU-läderlapp kommer att ge ett rent tvåfärgat resultat om och om igen, medan en dåligt fokuserad 60 W CO2-maskin på en tjock, ojämnt garvad hud kan förstöra tre stycken i rad. Maskinen styr hastighet och skärkraft. Ämnet styr kontrast, kantkvalitet och om plåstret fortfarande ser rätt ut efter tre månader på en kunds mössa.
Vad en laser faktiskt gör med läder och konstläder
Fysiskt är lasergravering en kontrollerad lokal brännskada. Hur den brännskadan beter sig beror helt på materialet, och den skillnaden förklarar varför vissa verkstäder skickar tillförlitligt medan andra bekämpar samma problem varje vecka.
På en genomfärgad hud är allt du kan göra att bränna djupare. Kontrast kommer från förkolning, och förkolning varierar med luftfuktigheten, med hur jämnt just den huden garvats och med vilken del av djuret den kom ifrån. Det är det mest varierande tillvägagångssättet och det mest slösaktiga. På en skiktad läderlapp, där ett pigmenterat toppskikt är limmat över en kontrasterande kärna, tar strålen bort det översta lagret och exponerar färgen under. Resultatet blir geometriskt snarare än kemiskt. Din kontrast upphör beroende på en ko och börjar beroende på tillverkningstolerans.
När en färdig lapp visar luddiga kanter och en lerig logotyp, är instinkten att skylla på maskinen. Oftare fixar ett tätare blanksteg det snabbare än en annan eftermiddag med parameterinställning.
Material att utesluta innan du slår på lasern
Att spendera på watt och sedan upptäcka att materialet aldrig skulle fungera är vanligare än de flesta köpare förväntar sig. Ta bort dessa från listan innan strålen vidrör dem:
- Kromgarvat läder. Kromsalter under laservärme producerar giftiga ångor och kromhaltigt damm. Det är vad de återkommande "använd inte kromgarvade" råden i forumen handlar om. Endast industriell utsug bör någonsin gå nära den, och resterna förorenar linser och bälten.
- PVC-baserad syntet och kraftigt plastbelagd PU. PVC frigör väteklorid, som angriper linsbeläggningar och speglar, och gör inget bra för operatören.
- Kraftigt oljat eller vaxat läder. Olja och vax antänds, ibland vid effektnivåer som du annars skulle anse vara säkra.
Det som återstår är fungerande. Grönsaksgarvat lädergravyr, men med naturligt låg kontrast och mörkare kanter. Läder som är byggt för laserarbete är det praktiska valet, eftersom det översta lagret och kärnan är valda som ett par: ett mörkt ansikte över en blek kärna ger dig bokstäver som läses utan efterbearbetning alls.
Innan du skär: Om du inte kan bekräfta vad en hud eller syntet är garvat eller limmad med, behandla det som ett extraktionsproblem, inte ett inställningsproblem. Rök är den kostnad som aldrig syns på fakturan förrän den gör det.
Varför tomma specifikationer flyttar resultatet mer än maskininställningar
Tre specifikationer avgör vad som kommer från sängen, och ingen av dem är justerbar från kontrollpanelen.
- Kontrast från toppskikt till kärna. Ju bredare gapet är mellan ytfärgen och materialet under, desto skarpare blir bokstäverna. En mörk yta över en blek kärna är den klassiska kombinationen av en anledning.
- Tjocklek. Plåtpapper för lappar, glasunderlägg och omslag är vanligtvis cirka 1,8 mm. Tunnare material skär snabbare men skrynklar sig under en merrow-kant eller en sydd söm.
- Självhäftande baksida. Självhäftande ämnen tar bort ett monteringssteg, men balken måste skära igenom det självhäftande skiktet i en gång. Ett partiellt snitt låter limmet återförslutas över skäret och plåstret går sönder när du skalar det.
Praktisk anmärkning: när du köper plåt istället för färdiga lappar, beställ två eller tre tjocklekar i samma färg och kör dem på samma fil. Skillnaden i kantkvalitet mellan 1,8 mm och en tunnare plåt visar sig direkt, och det är billigare att lära sig det på prover än på en produktionskörning.
När du skär dina egna former levereras laserbara konstläderplåtar med eller utan självhäftande baksida, och det är värt att granska utbudet av konstläderfärger och texturer innan du bestämmer dig för en löprunda, eftersom både nyansen och ytstrukturen ändrar hur skarpt ett graverat märke lyder, och du vill veta det innan beställningen går in snarare än efter.
 laserbara konstläderark med klister /utan klister Laserbar konstläderplåt Visa produkt →
Att köpa lappen färdig istället för att klippa din egen tar bort två produktionssteg: formen anländer skuren, bården anländer sydd och allt du gör är att gravera. Huruvida den graveringen överlever en kunds tvättcykel är en separat fråga, och det finns det en detaljerad titt på hur laserbara konstläderlappar tål tvätt, strykning och nötning om en köpare ber dig att bevisa det.
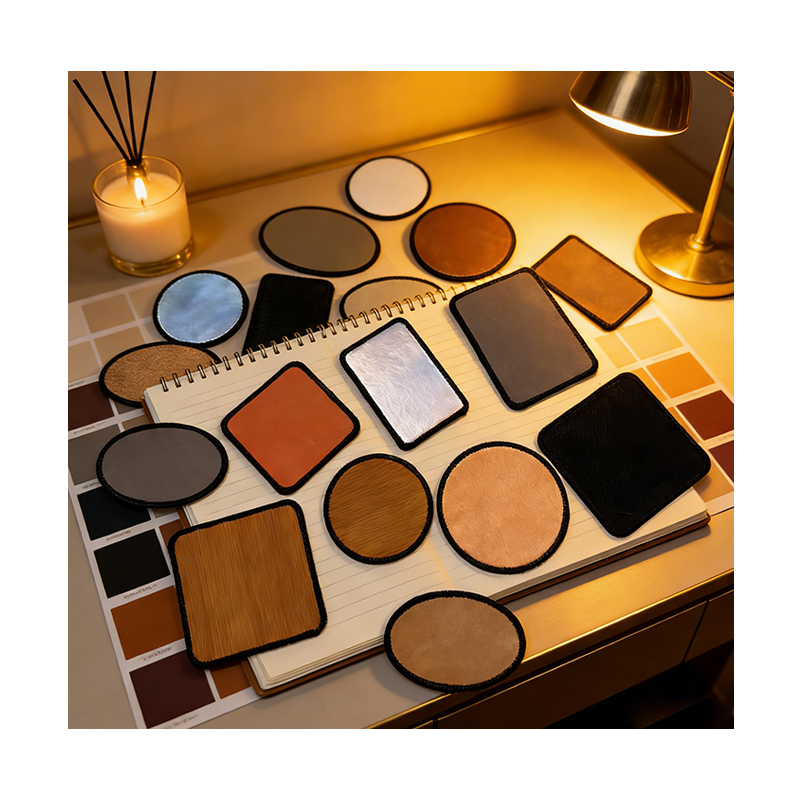 3" rund laserbar Merrow-läderlapp med lim Runda Laserable Merrow-läderlapp med lim Visa produkt →
Maskinspecifikationer som avgör patchkvalitet
Lapparbete koncentreras på två maskinarkitekturer, och båda kan göra jobbet. Det som skiljer dem åt är vilken typ av arbete var och en är lämpad för och vilka specifikationer som är värda att betala för.
| Maskintyp | Typisk kraft | Passar bäst till | Huvudbegränsning |
|---|---|---|---|
| Diodlaser | 10 till 20 W | Små partier, gravering med en lapp, logotyper på locket framtill, fina bokstäver | Långsam skärning; under 20 W, 1,8 mm konstläder med självhäftande baksida behöver vanligtvis flera pass |
| CO2 laser | 40 till 60 W | Kapsling av helark, satsskärning, engångsskärning av självhäftande ark, trimning av sydda lappar | Större fläckstorlek, så mycket fin serif-typ och små bokstäver kan fylla i; behöver verklig utvinning |
| Fiberlaser | 20 till 50 W | Märkning av metaller och vissa tekniska plaster | Ej designad för läder eller PU konstläder; det bränner vanligtvis organiskt material istället för att skapa en ren kontrast |
Arbetsområdet är vanligtvis den första flaskhalsen du stöter på i produktionen. En liten säng rymmer inte en kapslad layout av tre-tums runda lappar, och det täcker din timproduktion oavsett hur bra optiken är. Om dina batchstorlekar växer, titta på sängmåtten innan du tittar på effektklassen.
Bygg en testmatris innan du bestämmer dig för en löprunda
Oavsett vad manualen påstår, börja med ett testblad och ett kapslat rutnät som täcker en rad kraft- och hastighetskombinationer. Det du letar efter är två specifika saker: inställningen som skär bokstäver rent utan en utsmetad gloria, och inställningen ett steg ovanför den som skär genom materialet utan att bränna det.
- Ställ in din baslinjestyrka och hastighet och ställ sedan in den med ungefär tio procent i båda riktningarna.
- Inkludera två typstorlekar och ett hårfäste i samma testfil så att du kan se vilken kombination som löser den minsta egenskapen.
- Testa under dina faktiska fabriksförhållanden. Ventilation, rumsfuktighet och hur länge röret har körts förändrar resultatet.
- Skriv ut de vinnande inställningarna och tejpa fast dem på maskinen. Den andra operatören som gissar på egen hand är hur en bra parameteruppsättning dör.
Två fällor värda att nämna: fokusera först, sedan testa parametrar, eftersom att vara en millimeter ur fokus kan förvandla ett rent snitt till ett utsmetat. Och håll luftassistansen måttlig på tunt material, annars kommer lätta fläckar att förskjutas på sängen mitt i jobbet, vilket är särskilt troligt med staplade lakan med självhäftande baksida.
Beyond Leather: Akryllappar på samma keps
När en kund vill ha en hårdare, plattare lapp eller en färg som konstläder inte kan leverera, sträcker sig samma arbetsflöde till laserbara akrylplåtar. Akrylsnitt med en ren, icke-förkolnad kant, graverar till en frostad vit som läses tydligt mot en färgad yta, och finns i enskikts-, tvåskikts- och treskiktskonstruktioner så att en klippfil kan producera flera färgkombinationer. Graveringsmekanismen är annorlunda, så kraft och hastighet måste testas igen, men dina skärfiler, jiggar och utvinningsplan fortsätter nästan oförändrade.
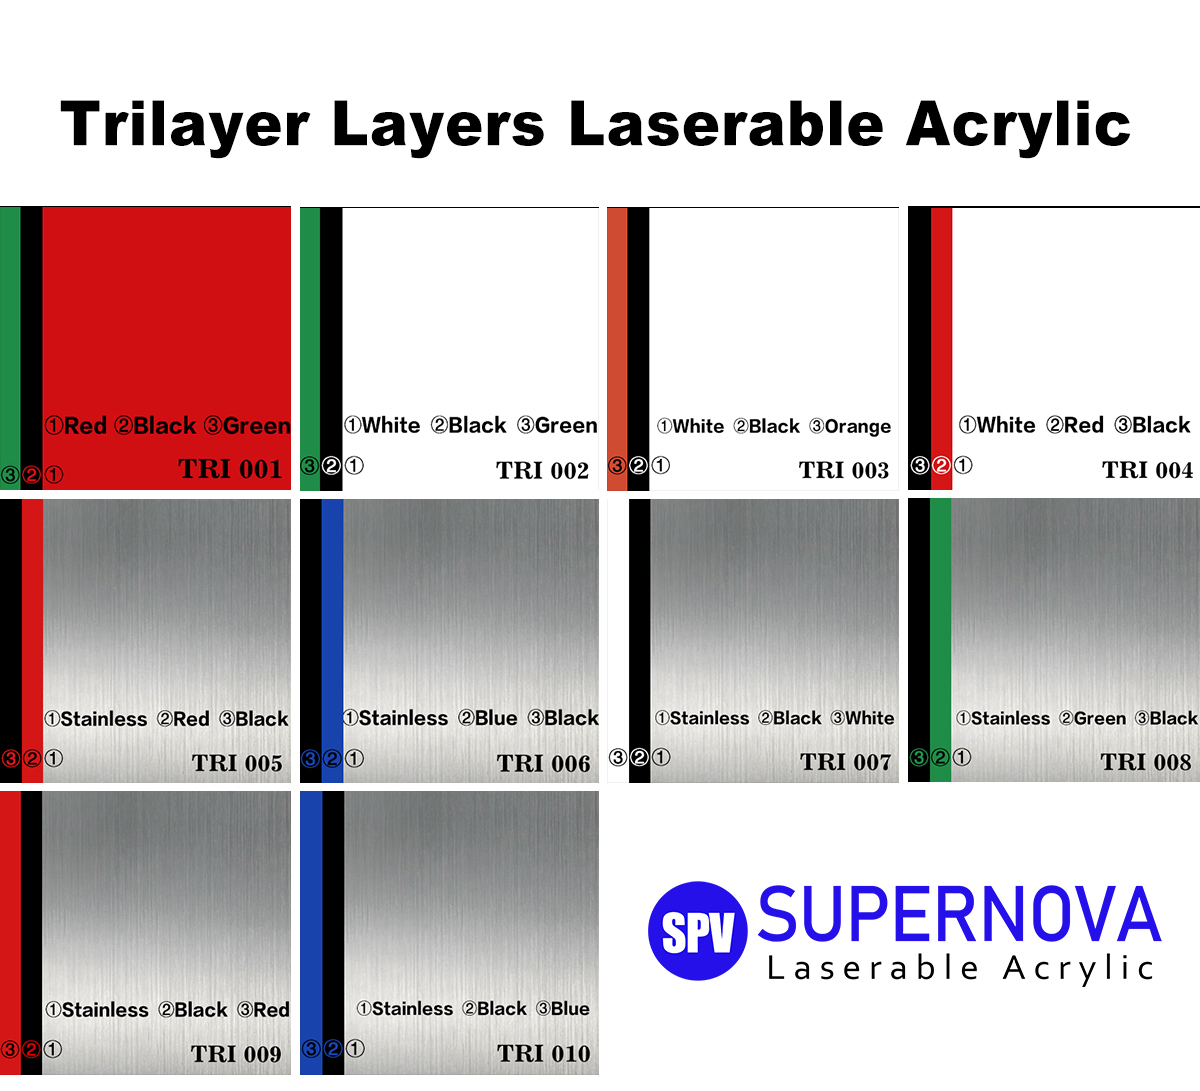 Laserbara akryllakan Laserbara akryllakan Visa produkt →
En köpchecklista innan du låser en tom specifikation
- Be om ett fysiskt prov eller ett fotografi av en graverad provbit, inte en renderad mockup. Kontrast är det enda du inte kan bedöma utifrån en produktbild.
- Bekräfta limtypen och, om balken kommer att skära igenom limskiktet, hur limet beter sig vid skärtemperatur.
- Fråga vad tjocklekstoleransen är. Variation mellan partier innebär omfokusering och omjustering mellan försändelser.
- Fråga om färgen på översta lagret kan anpassas. Om en kundlogotyp behöver sitta mot en specifik märkesfärg är ett anpassat ytskikt mer tillförlitligt än att jaga resultatet med inställningar.
- Kontrollera hur ämnet beter sig under en merrow-kant eller en sydd söm, eftersom lagret som nålen landar på avgör om bården stänger rent eller rynkar.
Den korta versionen: välj ämnet för kontrast och konsistens, välj maskinen för genomströmning och skärkvalitet, och låt aldrig ett nytt material nå produktion utan en testmatris bakom sig.
Det mesta av frustrationen i patchgravering kommer från att behandla lasern som den variabel som ska lösas. I praktiken är strålen konstanten. Det kommer att göra exakt vad materialet tillåter, inte mer, varför verkstäderna som ger konsekvent arbete tenderar att vara de som spenderar sin första timme på blankt urval och sin andra på ett testrutnät. Få materialet rätt, ställ in en gång, och maskinen blir den minst intressanta delen av processen på bästa möjliga sätt.
PREV: Lasergravering av läderlappar: En köparguide till ämnen som graverar rena
NÄSTA: Kan konstläder lasergraveras? Ja, om du väljer rätt material
Kontakta oss
Din e-postadress kommer inte att publiceras. Obligatoriskt fält är markerat*
Kategorier
- Företagsnyheter(2)
- Branschnyheter(61)
Produktkategori

Kontakta oss
Behöver du hjälp? Maila oss nu
Blogg
-
-
Varför välja lasergraverade läderlappar för anpassade design av hög kvalitet? När det kommer till skräddarsydd design för mode, varumärken och accessoarer spelar m...
Read More -
Introduktion till laserbart konstläder Vad är laserbart konstläder? Laserbart konstläder hänvisar till en typ av konstlädermaterial som är konstruerat för att svara br...
Read More -
Avslöjar världen av konstläderunderlägg: Beyond Basic servis Definiera Coaster: Ett viktigt hemtillbehör Innan du går in i de unika fördelarna med Underlägg i ...
Read More

-
86-15851089634

-
[email protected]

-
Rum 3110, byggnad 6, Jinrongcheng, Shiji Avenue 5, Yandu-distriktet, Yancheng City, Jiangsu-provinsen, Kina

-
109#, Team 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, Kina, Postnummer: 224000
- SNABLÄNKAR

